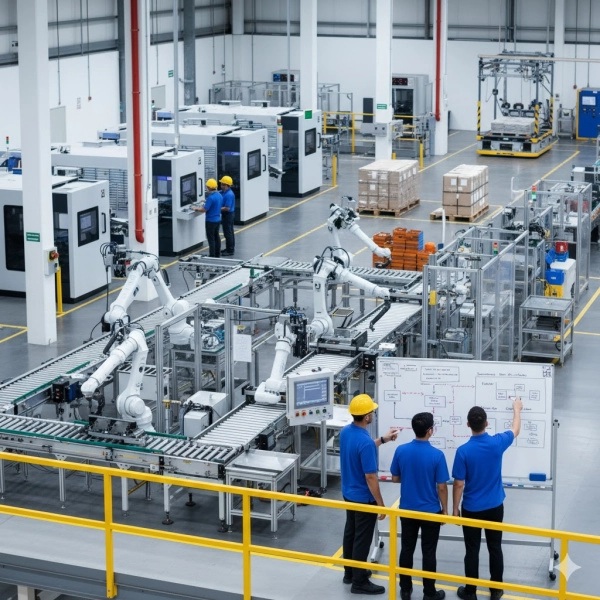
Проектирование и запуск современных промышленных линий по принципу Greenfield — когда вся технологическая цепочка от приёмки сырья до палетирования закупается у одного глобального OEM-интегратора под ключ — в новой экономической реальности стали роскошью. Сегодня промышленные предприятия вынуждены собирать линии из гетерогенных (разнородных) блоков. В рамках одного цеха инженерам приходится стыковать оборудование разных технологических эпох и географических зон: от винтажных европейских станков ЧПУ до новейших китайских АСУ-комплексов и локальных отечественных конвейерных систем.
Главный вызов такой мультибрендовой интеграции — риск рассинхронизации технологического процесса. Если робот-перекладчик, ПЛК конвейера и упаковочный автомат общаются на разных языках, имеют разное время сетевого цикла и несогласованную логику безопасности, линия превратится в постоянный источник аварийных остановов. Разбираем архитектурный стек 2026 года, позволяющий бесшовно собрать мультибрендовую линию без потери производительности (OEE).
1. Конфликт интерфейсов: три уровня несовместимости
Попытка связать оборудование от разных OEM «в лоб» обычно натыкается на три фундаментальных барьера:
- Протокольный хаос (Полевой уровень). OEM-производитель «А» строит свою автоматизацию на базе PROFINET (Siemens), производитель «Б» использует EtherCAT (Beckhoff/Omron), а азиатский поставщик «В» поставляет установку на базе CC-Link или Modbus TCP. Напрямую обмениваться переменными реального времени эти контроллеры не могут.
- Разнородная логика состояний (Уровень межагрегатной координации). Без единого стандарта описания состояний линии невозможно настроить синхронизацию скоростей. Например, если один станок считает статусом «Работа» (Running) процесс прогрева шпинделя, а соседний конвейер в этот момент уже начинает подавать заготовку, неизбежен механический затор или поломка инструмента.
- Разорванный контур промышленной безопасности (Safety). Каждая изолированная OEM-установка имеет собственное реле безопасности или Safety-ПЛК. При нажатии кнопки аварийного останова (E-Stop) на одном участке линии, все остальные агрегаты должны остановиться.
2. Архитектурное решение №1: Сетевые шлюзы и TSN-коммутаторы
Для решения проблемы протокольного хаоса на полевом уровне интеграторы в 2026 году полностью отказались от написания кастомных драйверов обмена. Стандартом стало использование промышленных шлюзов-конвертеров протоколов реального времени (Anybus, Инисстем) или переход на технологии TSN (Time-Sensitive Networking).
- Агрегат A (OEM): PROFINET ПЛК
- Агрегат Б (OEM): EtherCAT ПЛК
- Агрегат В (OEM): Modbus TCP ПЛК
- Межвендорский шлюз / сеть TSN
- Время цикла < 1 мс
- Центральный диспетчерский ПЛК линии
Шлюз устанавливается на стыке двух сегментов сети. Он аппаратно сопрягает, например, мастер-сеть PROFINET и слейв-сеть EtherCAT, обеспечивая сквозное копирование областей памяти ввода-вывода (I/O Mapping) с задержкой менее 1–2 миллисекунд. Центральный ПЛК линии видит переменные всех мультибрендовых узлов как единый распределённый массив данных.
3. Архитектурное решение №2: Стандартизация по OMAC PackML
Чтобы межагрегатное взаимодействие не превратилось в хаос, верхнеуровневое программирование управляющего контроллера линии в 2026 году подчинено международному стандарту ISA-TR88.00.02 (OMAC PackML). Изначально созданный для упаковочной отрасли, сегодня PackML применяется для интеграции любых дискретных мультибрендовых линий.
PackML вводит жёсткую, единую для всех OEM-производителей матрицу состояний автомата (State Machine). Любое оборудование на линии обязано находиться в одном из стандартизированных статусов: Starting (Запуск), Ready (Готов), Running (Работа), Holding (Удержание), Suspended (Приостановлено), Stopping (Останов).
Как это работает на практике
Конвейер подачи заготовок (OEM-1) запрашивает статус обрабатывающего центра (OEM-2). Если ОЦ выдаёт в сеть PackML-статус Suspended (например, забился магазин удаления стружки), конвейер автоматически переходит в статус Holding и плавно замедляет подачу, не допуская скопления деталей. Как только ОЦ возвращается в статус Running, вся линия синхронно возобновляет работу. Маппинг PackML-тегов осуществляется через нативные интерфейсы OPC UA, что гарантирует независимость от бренда контроллера.
4. Как собрать контур безопасности (Safety) в мультибрендовой среде
Сведение цепей безопасности разнородного оборудования в единый отказоустойчивый контур — наиболее ответственный этап интеграции. Существует два подхода:
- Аппаратный (Классический). Выходные сухие контакты реле безопасности одной OEM-машины физически заводятся на безопасные входы (Safe Inputs) контроллера соседней машины. Схема надёжна, но при масштабе линии более чем из 3–4 брендов превращается в сложнейший монтаж сотен метров кабелей и диодных развязок.
- Программный (Промышленный стандарт 2026 года). Использование сквозных протоколов безопасности поверх стандартных промышленных сетей: Profisafe или FSoE (FailSafe over EtherCAT). Безопасные контроллеры обмениваются зашифрованными кадрами безопасности через те же шлюзы и кабели, что и обычная телеметрия. При срабатывании оптической завесы на участке робота, сигнал останова гарантированно долетает до гидравлического пресса другого вендора за 5–10 мс, выполняя требования высшего уровня безопасности SIL3 / PLe.
Резюме для технического директора
Успешная интеграция мультибрендовых технологических линий — это победа открытых стандартов над вендорским эгоизмом отдельных OEM-производителей. Чтобы собрать эффективный конвейер из разнородного оборудования, предприятие должно диктовать свои условия поставщикам ещё на этапе формирования тендерной документации и технических заданий (ТЗ).
Обязательно закладывайте в требования к OEM-узлам:
- Поддержку открытых протоколов обмена (OPC UA / EtherCAT / PROFINET).
- Предоставление полной карты адресов регистров (Modbus/OPC переменные) без требования покупки дополнительных лицензий.
- Реализацию внутренней логики управления по стандарту PackML.
Инвестиции в сквозную сетевую архитектуру и шлюзование на этапе проектирования окупаются за счёт сокращения сроков пусконаладки (ПНР) в 2–3 раза и возможности гибко заменять отдельные узлы линии в будущем без полной перестройки всей ИТ/ОТ-магистрали завода.

Частые вопросы об интеграции мультибрендовых линий
Какие три уровня несовместимости возникают при интеграции мультибрендовых линий?
Первый уровень — протокольный хаос на полевом уровне (PROFINET, EtherCAT, CC-Link, Modbus TCP). Второй — разнородная логика состояний на уровне межагрегатной координации, когда разные OEM по-разному трактуют статусы «Работа», «Готов», «Останов». Третий — разорванный контур промышленной безопасности (Safety), когда каждая изолированная установка имеет собственное реле безопасности, и аварийный останов на одном участке не гарантирует остановку всей линии.
Как решить проблему протокольного хаоса на полевом уровне?
В 2026 году интеграторы отказались от написания кастомных драйверов обмена. Стандартом стало использование промышленных шлюзов-конвертеров протоколов реального времени (Anybus, Инисстем) или переход на технологии TSN (Time-Sensitive Networking). Шлюз устанавливается на стыке двух сегментов сети и аппаратно сопрягает, например, мастер-сеть PROFINET и слейв-сеть EtherCAT, обеспечивая сквозное копирование областей памяти ввода-вывода (I/O Mapping) с задержкой менее 1–2 миллисекунд.
Что такое OMAC PackML и зачем он нужен?
OMAC PackML (стандарт ISA-TR88.00.02) — это международный стандарт, который вводит жёсткую, единую для всех OEM-производителей матрицу состояний автомата (State Machine). Любое оборудование на линии обязано находиться в одном из стандартизированных статусов: Starting, Ready, Running, Holding, Suspended, Stopping. Это позволяет разным агрегатам синхронизировать скорости и логику работы без хаоса, а маппинг тегов осуществляется через OPC UA, что гарантирует независимость от бренда контроллера.
Как собрать сквозной контур Safety в мультибрендовой среде?
Существует два подхода. Аппаратный (классический) — выходные сухие контакты реле безопасности одной OEM-машины физически заводятся на безопасные входы контроллера соседней машины; схема надёжна, но при масштабе более 3–4 брендов превращается в сложнейший монтаж сотен метров кабелей. Программный (стандарт 2026 года) — использование сквозных протоколов безопасности поверх стандартных промышленных сетей: Profisafe или FSoE (FailSafe over EtherCAT). Безопасные контроллеры обмениваются зашифрованными кадрами через те же шлюзы и кабели, что и обычная телеметрия, гарантируя доставку сигнала останова за 5–10 мс и выполнение требований SIL3 / PLe.